أسطح التلامس المجلفنة: الحماية من الصدأ في المناخات الرطبة
يبدأ الصدأ في آلات الغابات حيث تحتك الخشب الرطب والحصى والفولاذ معًا، وليس على الألواح المطلية. تقوم JERRY بطلاء الأسطح غير المعرّضة للتآكل بالمسحوق وتغلف الأسطح الملامسة بالغمس الساخن - إطارات قواعد المنشار وأسرّة التحميل، وأرضيات مقطورات جذوع الأشجار، وقضبان تغذية المعالج، وفكوك المشابك، وبكرات النقل - بحيث تُحمى الأجزاء التي لا يمكنها الحفاظ على طبقة طلاء بالزنك بدلاً من ذلك.
لماذا يفشل الطلاء تحديدًا حيث يلامس الخشب الفولاذ
طبقة الطلاء أو المسحوق حاجز. وهي تعمل ما دامت متصلة، وتتوقف عن العمل في اللحظة التي تنكسر فيها الطبقة، لأن الفولاذ العاري في وجود الماء والأكسجين يبدأ في التآكل فورًا. في آلة الغابات تنكسر الطبقة باستمرار، وفي الأماكن نفسها كل يوم.
الأخشاب الخضراء كاشطة. جذع خشب يُجرّ عبر سرير منشار يحمل معه الرمل والحصى واللحاء، وهذا الخليط الطيني يعمل كمعجون تجليخ على كل ما يمر عليه. رقعة التلامس على عارضة أو لوح سطح يمكن أن تفقد طبقة طلاء بسماكة 100 ميكرومتر في موسم واحد من العمل اليومي. وبمجرد زوال الطبقة يصبح الفولاذ عارياً، ثم يزحف جبهة الصدأ عائدة تحت الطلاء المتبقي من الحافة، رافعاً إياه على شكل رقائق.
يتصرف الزنك بشكل مختلف. فهو أنودي بالنسبة للفولاذ، مما يعني أنه حيث يُخدش الطلاء يتآكل الزنك المحيط بالخدش أولاً ويحمي الفولاذ المكشوف المجاور له. هذا الفعل التضحوي هو السبب في أن السطح المجلفن يتحمل الكشط الذي يدمر طبقة الطلاء، وهو السبب في أن قرار التشطيب على آلة الغابات هو في الحقيقة قرار بشأن الأسطح التي ستتعرض للاحتكاك.
مناطق التآكل الثلاث على آلة الغابات
المنطقة 1 - مسار التآكل
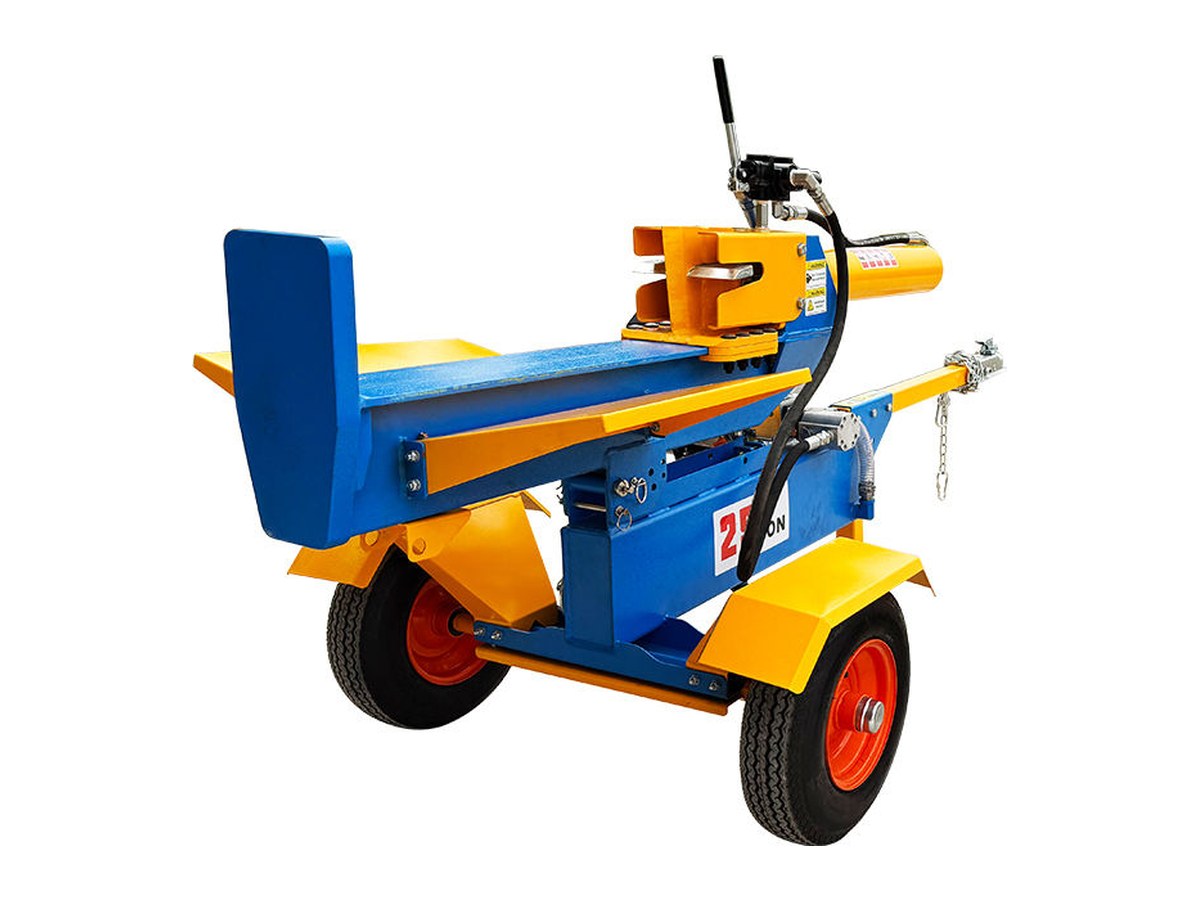
هذا هو الأمر الواضح: قضبان سرير المنشار وأسرّة جذوع الأشجار، وسطح المقطورة، ومزلق التغذية وقضبان التغذية في معالج حطب الوقود، وطاولة التقسيم في آلة تقسيم الجذوع. تشهد هذه الأسطح انزلاق الأخشاب وشد السلسلة والتآكل المستمر. يجب أن تكون أي طبقة طلاء هنا قادرة على فقدان المواد مع الاستمرار في حماية الفولاذ الموجود تحتها.
المنطقة 2 - مصيدة الماء
أقل وضوحًا، وعادةً ما تكون أول مكان تثقبه الآلة فعليًا. يستقر الماء في التداخلات، وداخل المقاطع الصندوقية، وتحت ألواح السطح، وخلف جيوب الدعامات، وفي الفجوة بين الكتيفة والإطار. تجمع الآلة المركونة في الخارج التكاثف كل ليلة صافية حتى عندما لا تمطر أبدًا، لأن الفولاذ يبرد أسرع من الهواء المحيط به. لا يمكن للطلاء الوصول إلى داخل مقطع مغلق بشكل صحيح، لذا يصدأ الفولاذ من الداخل إلى الخارج ولا يصبح العطل مرئيًا إلا عندما تتقشر طبقة الطلاء.
المنطقة 3 - واجهة المثبتات
كل مسمار يربط قطعتين معًا يخلق شقًا، وكل إجراء شدّ يشقّ الطلاء حول وجه الحلقة. الإطار المطلي المثبّت بمسامير غير معالجة يصدأ عند رؤوس المسامير أولًا، والمسمار الصدئ يفقد حمولة الشد المسبق. لهذا السبب تنتمي أدوات التثبيت وألواح التلامس إلى نظام الحماية نفسه الذي تنتمي إليه البنية، لا خارجه.
طلاءان، وظيفتان
لا تطبّق JERRY طلاءً واحدًا على الآلة بأكملها. فالطلاء يتبع وظيفة الجزء:
| نوع السطح | ينهي | السبب |
|---|---|---|
| الأغطية والواقيات والخزانات وألواح الصفائح المطوية | طلاء مسحوقي إلكتروستاتيكي، معالج بالفرن | طبقة سميكة متصلة تغطي الحواف والطيات؛ ثابتة اللون في الهواء الطلق؛ تقاوم رشقات الحصى |
| إطارات سرير المنشار والمسارات، وأسرّة جذوع الأشجار، وألواح سطح المقطورة، وأعمدة الدعامة، وقضبان تغذية المعالج وفكوك التثبيت، وبكرات النقل | الجلفنة بالغمس الساخن | طبقة من الزنك والحديد تصمد أمام التآكل وتواصل الحماية عند الخدوش |
| مساطر القياس، وبكرات تغذية حافة الألواح، وبعض تجهيزات الواقيات | الفولاذ المقاوم للصدأ | لا يوجد طلاء يتآكل في موضع عالي الاحتكاك وعالي الرطوبة |
| الشفرات والسلاسل وقضبان التوجيه وقضبان المكابس الهيدروليكية والمسامير | زيت وشحم، لا طلاء | أي طلاء هنا سيدمره حركة العمل؛ التشحيم هو الحماية |
ما هو مجلفن في كل آلة
مناشر
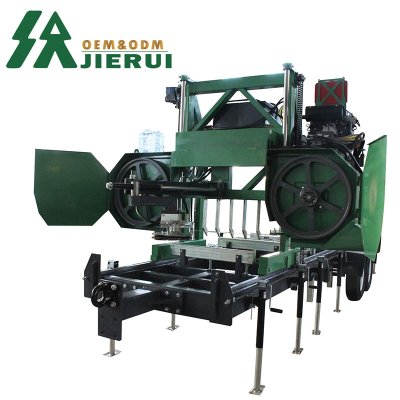
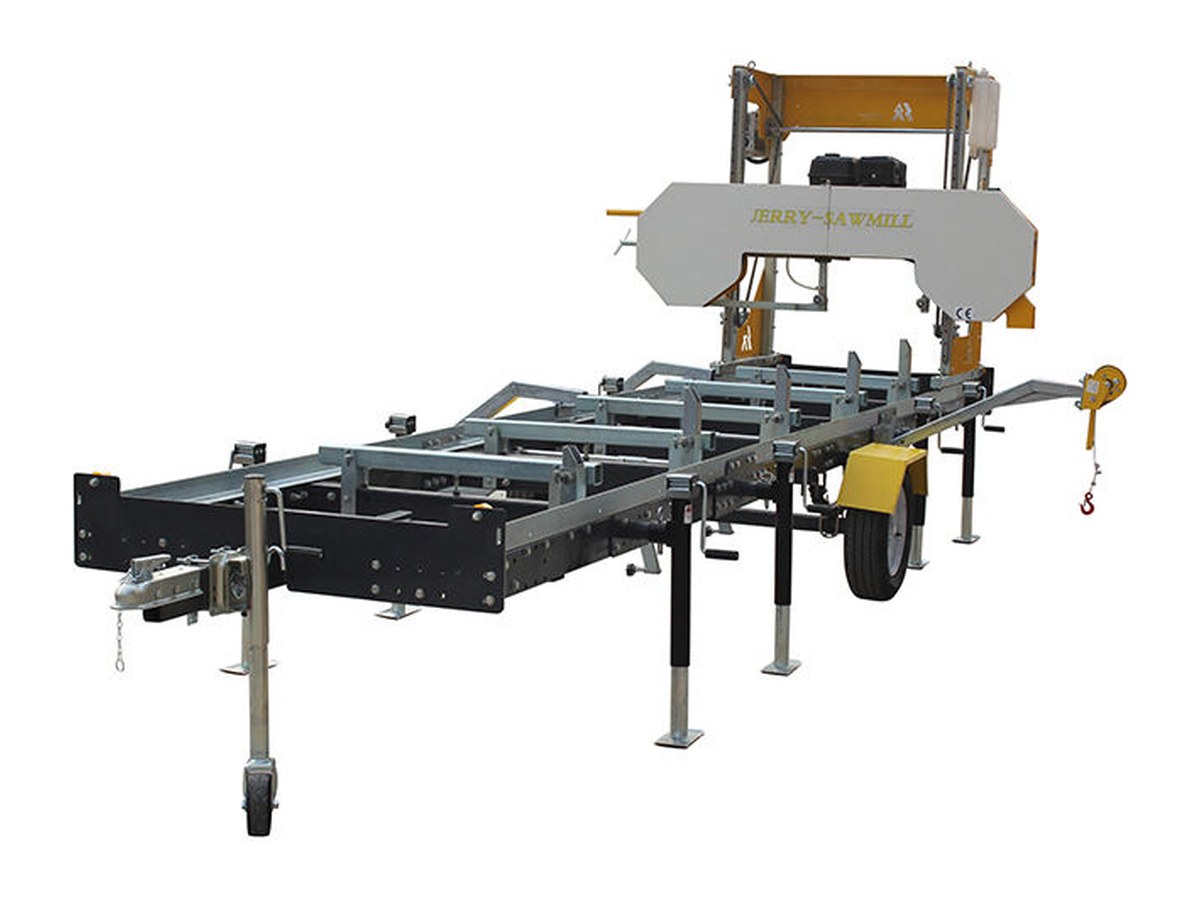
في المناشر الشريطية المحمولة والتجارية، تكون الأجزاء التي تحمل الجذع مجلفنة: القاعدة وإطار المسار، وأسرّة الجذوع والدعامات الجانبية، وألواح الحوامل التي تربط أقسام المسار معًا. أما عربة رأس المنشار والحواجز والأغطية فهي مطليّة بالطلاء المسحوقي. وفي الآلات التجارية تُعدّ القضبان المقسّاة نفسها مسألة منفصلة - فهي من الفولاذ المقسّى بالكامل بصلادة 58-63 HRC، ومشغولة آليًا بحيث تبقى تفاوتات سُمك مقعد القضيب ضمن 0.01 مم - ولا يصحّ وضع طلاء هناك، لأن القضيب يجب أن يعرض فولاذًا عاريًا وصلبًا ومستويًا أمام كتل التوجيه. فالجلفنة تحمي البنية المحيطة بالقضيب، لا وجه القضيب.
آلات تقطيع الحطب ومعالجات حطب الوقود
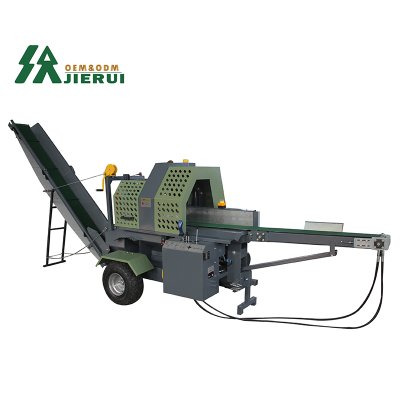
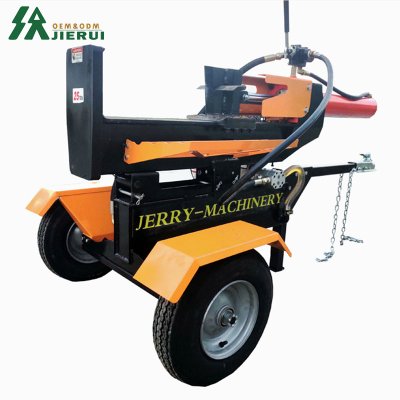
على آلة التقسيم، يتم جلفنة طاولة التقسيم وحاضنة الجذوع، لأنها تتعرض للأخشاب المستديرة المبللة وملامسة السلسلة طوال اليوم. في معالج حطب الوقود، تكون الحماية أهم ما تكون عند قضبان التغذية وفكي المكبس الهيدروليكي وبكرات ناقل التفريغ - ثلاثة مواضع تتراكم فيها الرقائق المبللة على الفولاذ وتبقى مبللة. بكرات الناقل في معالجاتنا مجلفنة، والألواح الجانبية فوق مسار الجذوع من الفولاذ المقاوم للصدأ، والإطار والحواجز مطليان بالمسحوق. فكا المكبس الهيدروليكي مجلفنان بدلاً من الطلاء لأن الفك المطلي يفقد طبقته أمام اللحاء في غضون أسابيع.
مقطورات نقل الجذوع وآلات حواف الألواح
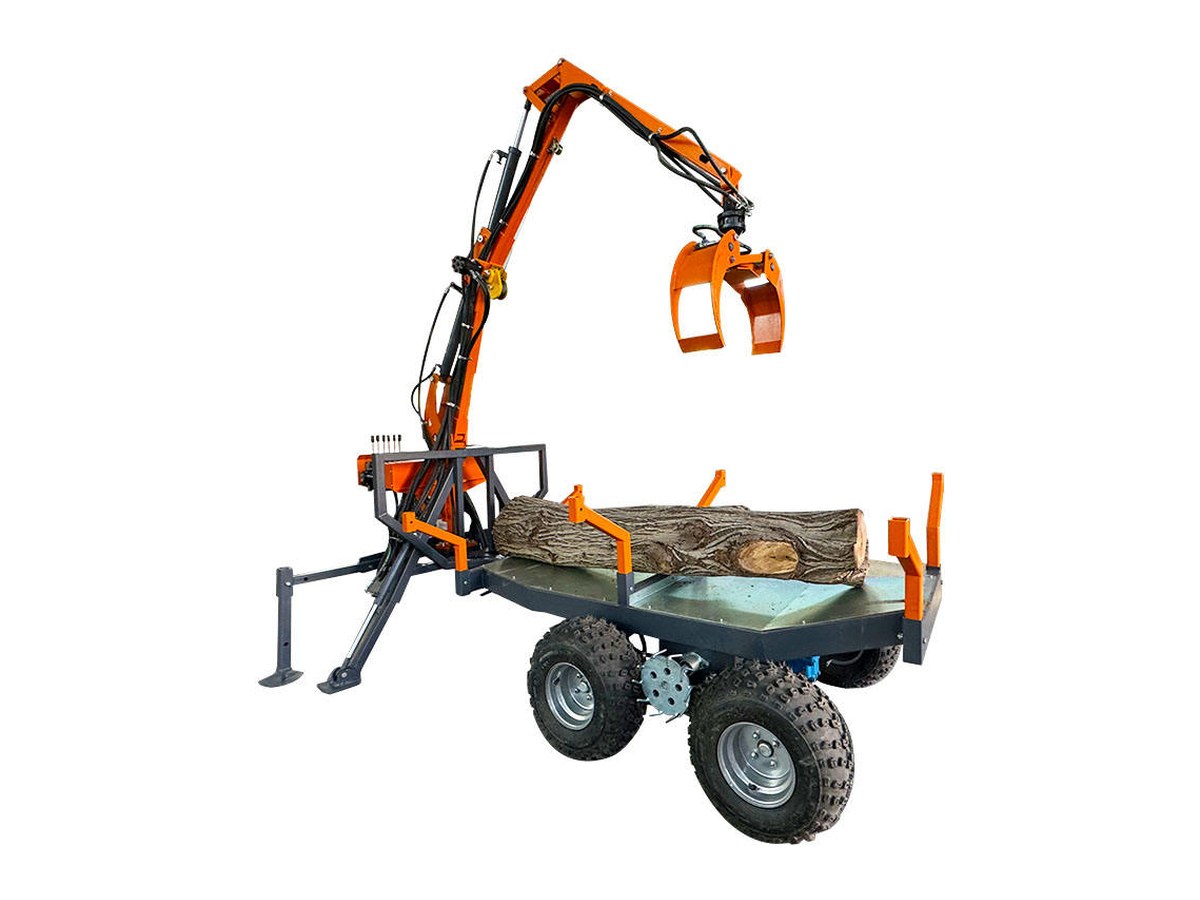
على مقطورة جذوع مزودة برافعة، تُجلفن ألواح السطح وأعمدة الدعم والأرجل الهيدروليكية الداعمة؛ أما ذراع الرافعة وجسم المِخلَب فيُطلى بالمسحوق، مع دوران المِخلَب على محور مشغول آلياً بدلاً من محور مطلي. وفي آلة تقليم الألواح، تكون بكرات التغذية والإخراج من الفولاذ المقاوم للصدأ وسلاسل منع الارتداد من الفولاذ المقاوم للصدأ أيضاً، لأن كليهما يقع في أكثر أجزاء الآلة بللاً وتآكلاً.
الجلفنة بالغمس الساخن والجلفنة الكهربائية والطلاء الغني بالزنك ليست الشيء نفسه
كلمة «مجلفن» تشمل ثلاث عمليات مختلفة، وواحدة فقط منها تصلح لسطح معرّض للتآكل.
الجلفنة بالغمس الساخنيغمر الجزء النهائي في الزنك المنصهر. يتفاعل الزنك مع الفولاذ ويكوّن طبقات من سبيكة الزنك والحديد مرتبطة معدنيّاً، بسماكة تبلغ عادةً عشرات الميكرومترات. وهو الأكثر مقاومة للتآكل بين الثلاثة، وهو ما نحدده للأُطر والأسطح والأسرّة.
الجلفنة الكهربائيةتُطلى الألواح بطبقة رقيقة من الزنك على الفولاذ الصفائحي في حمّام إلكتروليتي، وعادةً بسماكة تُقاس بأرقام أحادية من الميكرومترات. وهي متجانسة ومحايدة من حيث الأبعاد، مما يجعلها مناسبة للصفائح الرقيقة والعتاد الصغير، ورقيقة جدًا لسطح تنزلق عليه الأخشاب.
طلاء غني بالزنك هو طلاء محمّل بغبار الزنك. وهو المنتج الصحيح لإصلاح الجلفنة التالفة في الموقع، وليس بديلاً عن الغمس الساخن على قطعة جديدة.
هناك قيد عملي على الغمس الساخن أيضًا: فالزنك المنصهر عند نحو 450 درجة مئوية، لذا يمكن أن تتشوه الألواح الرقيقة والأجزاء المشغولة بدقة. وهذا بالضبط سبب وجود التقسيم في الجدول أعلاه. فالغمس الساخن يُستخدم على الصفائح الإنشائية والمقاطع الثقيلة، والطلاء المسحوقي يُستخدم على الصفائح التجميلية، وتبقى الأسطح المشغولة عارية ومُزيّتة.
الرحلة البحرية هي أكثر أجزاء عمر الآلة بللاً
آلة تُشحن من تشينغداو إلى ميناء استوائي تقضي أسابيع داخل حاوية فولاذية تتبدل فيها الأيام الحارة والليالي الباردة. تنتقل الرطوبة عبر أرضية الحاوية وأخشاب المنصات، وتتكاثف على أبرد سطح فولاذي خلال الليل، ثم تسيل. يُسمى هذا في التجارة «مطر الحاويات»، وهو يُحدث من أضرار التآكل في السنة الأولى أكثر مما يُحدثه مناخ الوجهة.
ثلاثة أمور تحدّ من ذلك، ويستحق السؤال عنها في أي عرض سعر:
سعة مجففات مطابقة لحجم الحاوية، لا كيس رمزي لكل آلة.
حشو الفراغات والتغليف بالشدّ الذي يمنع حركة الآلة ويمنع ملامسة خشب المنصات المبلل للفولاذ العاري.
إبقاء فتحات التصريف والتهوية مفتوحة، وعدم احتجاز ماء داخل المقاطع الصندوقية قبل إغلاق الأبواب.
عند الوصول، افتح الحاوية وقم بتهويتها في نفس اليوم، وافحصها خلال أول 48 ساعة. الطبقة المسحوقية البيضاء أو الرمادية على الفولاذ المجلفن هي هيدروكسيد الزنك - بقع تخزينية - وهي ترسب سطحي وليست عيبًا؛ وتُزال بالفرشاة. الصدأ الأحمر البني هو تآكل المعدن الأساسي ويجب تصويره وإبلاغ المورد به قبل تشغيل الآلة.
إصلاح ميداني لا يحتجز الرطوبة
الجلفنة قابلة للإصلاح، لكن يجب أن يتم الإصلاح بالترتيب الصحيح:
نظّف حتى الوصول إلى معدن سليم أو زنك سليم. استخدم فرشاة سلكية أو قرص تجليخ أو مزيل قشور إبري - وليس مكشطة طلاء.
أزل كل بقايا الكلوريد بالماء العذب واترك السطح يجف تمامًا. الملح المتبقي تحت طلاء جديد يعيد بدء التآكل.
ضع بطانة أساس غنية بالزنك على الفولاذ العاري، ثم طبقة نهائية إذا كان الجزء ظاهرًا أو يتعرض للتآكل.
استبدل المثبتات بدلًا من إعادة استخدامها. فبرغي الفولاذ العادي في صفيحة مجلفنة يكوّن زوجًا جلفانيًا، والبرغي يتآكل أولًا.
عاداتان تقصّران عمر أي نظام طلاء: غسل الأجزاء المجلفنة بمنظّف حمضي، والطلاء مباشرة فوق الصدأ. ولا يمكن تدارك أيٍّ منهما لاحقًا.
ما لا يفعله الجلفنة
يجدر بنا أن نكون دقيقين بشأن الحدود، لأن نظام طلاء يُباع على أنه شامل هو نظام طلاء يخيّب الآمال.
فهو لا يحمي حواف القطع، ولا شفرات المنشار، ولا السلاسل، ولا أذرع التوجيه. وتحتاج هذه إلى تزييت وفحص يوميين، ولا ينجو أي طلاء من فعل القطع.
ولا يصمد أمام الغمر المستمر، ولا أمام ملامسة الأحماض والأسمدة. فالآلة المستخدمة في مناولة الأخشاب المعالجة أو المخزّنة بجوار السيلاج ستظل تتآكل، مهما كان التشطيب.
ولا يقاوم أضرار الصدمات. فضربة الرافعة الشوكية أثناء التفريغ تُحدث انبعاجًا في الفولاذ وتُشقّق طبقة الزنك والحديد، وتحتاج تلك البقعة إلى الإصلاح الميداني المذكور أعلاه.
وهو ليس بديلًا عن الشحم. فالمسامير والجلبات المحورية وأذرع الأسطوانات لا تزال بحاجة إلى جدول تزييت، والمسامير الجافة تتآكل قبل أن يفشل أي طلاء بوقت طويل.
التَّحْدِيدُ وَفْقًا لِمُنَاخِكَ
| مُنَاخُ التَّشْغِيلِ | مَا هُوَ الأَكْثَرُ أَهَمِّيَّةً | الْمُوَاصَفَةُ الْعَمَلِيَّةُ |
|---|---|---|
| الْمَنَاطِقُ الْمَدَارِيَّةُ عَالِيَةُ الْأَمْطَارِ (جَنُوبُ شَرْقِ آسِيَا، غَرْبُ أَفْرِيقِيَا، الْمُحِيطُ الْهَادِئُ) | الْخَشَبُ الْمُبْتَلُّ بِاسْتِمْرَارٍ وَدُونِ فَتْرَةِ تَجْفِيفٍ | سَطْحٌ وَأَسِرَّةٌ وَقَضْبَانُ تَغْذِيَةٍ مَجْلْفَنَةٌ بِالْغَمْسِ السَّاخِنِ؛ بِكَرَاتٌ مِنَ الْفُولَاذِ الْمُقَاوِمِ لِلصَّدَأِ؛ فَحْصٌ شَهْرِيٌّ لِلْمُثَبِّتَاتِ |
| هَوَاءٌ سَاحِلِيٌّ مَالِحٌ (الْكَرِيبِي، سَاحِلُ الْخَلِيجِ، الْجُزُرُ الْمُتَوَسِّطِيَّةُ) | هُجُومُ الْكُلُورِيدَاتِ عَلَى كُلِّ حَافَّةٍ مَكْشُوفَةٍ | هيكل مجلفن مع مثبتات من الفولاذ المقاوم للصدأ؛ شطف الهيكل السفلي بالماء العذب بعد كل موسم عواصف |
| الثلج وملح الطرق | رذاذ الملح المتطاير من الطريق | إطار وسطح مجلفنان؛ اغسل الجانب السفلي عند إنزال الآلة من المقطورة |
| قاري جاف أو مرتفعات | التآكل أكثر من الرطوبة | الطلاء المسحوقي كافٍ على الألواح؛ لا يزال الجلفنة مجدية عند الدعامات وألواح السطح |
أرخص وقت لتحديد سطح مجلفن أو مجموعة بكرات من الفولاذ المقاوم للصدأ هو عند تقديم الطلب. إن تعديل لوح السطح بعد وصول الآلة إلى الساحة يكلف أكثر من الترقية الأصلية، لأن الإطار يجب أن يُفكك.
الأسئلة الشائعة
هل ستظل الأسطح المجلفنة تصدأ في المناخ الاستوائي؟
الزنك يتآكل، لكن ببطء، ويحمي الفولاذ أثناء ذلك. توقع أن يتحول السطح من الفضي اللامع إلى الرمادي الباهت خلال السنة الأولى في الهواء الطلق؛ وهذا أمر طبيعي. المهم هو ألا يظهر صدأ أحمر عند اللحامات أو الحواف المقطوعة أو فتحات البراغي. افحص تلك الأماكن الثلاثة مرتين سنويًا.
هل يمكنني طلاء الفولاذ المجلفن ليطابق لون الآلة؟
نعم، ولكن ليس بطلاء عادي مباشرة على الزنك الجديد. الزنك المجلفن الجديد له سطح أملس وتفاعلي قليلاً لا يلتصق به الطلاء العادي؛ يحتاج إلى سفع كاشط أو معالجة مسبقة مناسبة وطبقة أساس مخصصة للركيزة المجلفنة. في آلاتنا تُترك الأجزاء المجلفنة دون طلاء عن قصد، لأن سطح التلامس المطلي هو سطح سيتقشر.
هل الطلاء المسحوقي أم الجلفنة هو التشطيب الأفضل؟
إنهما يحلان مشكلتين مختلفتين. الطلاء المسحوقي يمنح طبقة سميكة ومتجانسة وثابتة اللون على الأجزاء التي تُنظر إليها ولا تُفرك. الجلفنة تمنح حماية تضحية على الأجزاء التي تُفرك وتُربط بالبراغي وتتعرض للمياه الراكدة. الآلة التي تستخدم واحداً منهما فقط إما تتقشر عند سطح المنصة أو تظهر رمادية باهتة حيث يتوقع المشتري طلاءً.
كيف أفحص الجلفنة عند وصول الآلة؟
ابحث عن مظهر موحّد بلون فضي باهت دون بقع عارية، وتحقق من تغطية اللحامات والحواف المقطوعة وفتحات البراغي. سيقيس مقياس سماكة الطلاء المغناطيسي طبقة الزنك بالميكرومتر إذا كنت تريد رقمًا لسجلاتك. صوّر أي شيء يبدو كصدأ أحمر بدلًا من بقع تخزين بيضاء، وارفع تقريرًا عنه قبل التشغيل.
ما هي شروط الطلب والشهادات؟
الحد الأدنى لكمية الطلب هو مجموعة واحدة. تُشحن الآلات من تشينغداو بموجب FOB أو CFR أو CIF أو EXW، والمصنع في تسيبو، شاندونغ. تشمل شهادة CE الآلات؛ كما تحمل الوحدات العاملة بالبنزين شهادة EPA، وتتوفر مجموعة المحركات بخيار التوافق مع EU Stage V (Euro 5). يحمل المصنع تدقيق TÜV Rheinland وحالة Verified Custom Manufacturer. يمكن تجهيز مناشر الأخشاب التجارية بجهاز إزالة اللحاء المسبق المبتكر الحاصل على براءة اختراع، والذي يفتح طبقة اللحاء والحبيبات قبل الشفرة الرئيسية.
حقائق أساسية
تقسيم الطلاء:طلاء مسحوقي على الألواح والحواجز غير المعرّضة للتآكل؛ وجلفنة بالغمس الساخن على الأسطح الملامسة للأخشاب
أجزاء مجلفنة: سرير المنشار وإطارات المسار، وأسرّة جذوع الأشجار والدعامات الجانبية، وألواح سطح المقطورة وأعمدة الدعم، وقضبان تغذية المعالج، وفكوك المشابك الهيدروليكية، وبكرات الناقل
أجزاء من الفولاذ المقاوم للصدأ: مساطر مقياس المنشار، وبكرات تغذية آلة تقليم الألواح، وسلاسل منع الارتداد، والألواح الجانبية لمسار جذوع الأشجار في المعالج
المثبتات: مجلفنة أو من الفولاذ المقاوم للصدأ عند كل لوحة تلامس، لتجنب الاقتران الجلفاني
التفاوتات ذات الصلة: قضبان مقسّاة بصلادة 58-63 HRC في المناشر التجارية، وتفاوت سمك مقعد القضيب 0.01 مم، وتفاوت اللوح النهائي 0.3-0.5 مم
شهادة: CE؛ EPA على محركات البنزين؛ EU Stage V (Euro 5) متاح
المصنع: زيبو، شاندونغ، الصين؛ مدقَّق من TÜV Rheinland؛ مُصنّع مخصص موثّق
شروط التجارة:الحد الأدنى للطلب مجموعة واحدة؛ فوب تشينغداو، CFR، CIF، EXW
اختيار الآلة المناسبة لموقع رطب
إذا ظل فناء منشارك رطبًا لأشهر، فإن مسألة التشطيب ليست سوى نصف المواصفات. إذ يغيّر ارتفاع منصة التحميل، وتباعد الدعامات، ومادة البكرات، وتصريف المياه مقدارَ الماء الذي تحتفظ به الآلة بعد كل وردية. أرسل لنا نطاق قطر الجذوع، ونوع الخشب، والحجم السنوي، ووصفًا للموقع - معدل هطول الأمطار، والتعرض للملوحة، وما إذا كانت الآلة تُخزَّن في الداخل - وسنوصي بطراز ومواصفات سطح مطابقة. تُقدَّم أسعار الآلات بشروط FOB تشينغداو، أو CFR، أو CIF، أو EXW، والحد الأدنى للطلب مجموعة واحدة.
بريد إلكتروني:jerry@jerry-sawmill.com
موقع إلكتروني:forest-machinery.com
قراءة ذات صلة: الطلاء المسحوقي مقابل الطلاء على آلات الحراجةوماذا تعني صلادة المسار البالغة 58-63 HRC بالنسبة لتفاوت الألواح.